

01
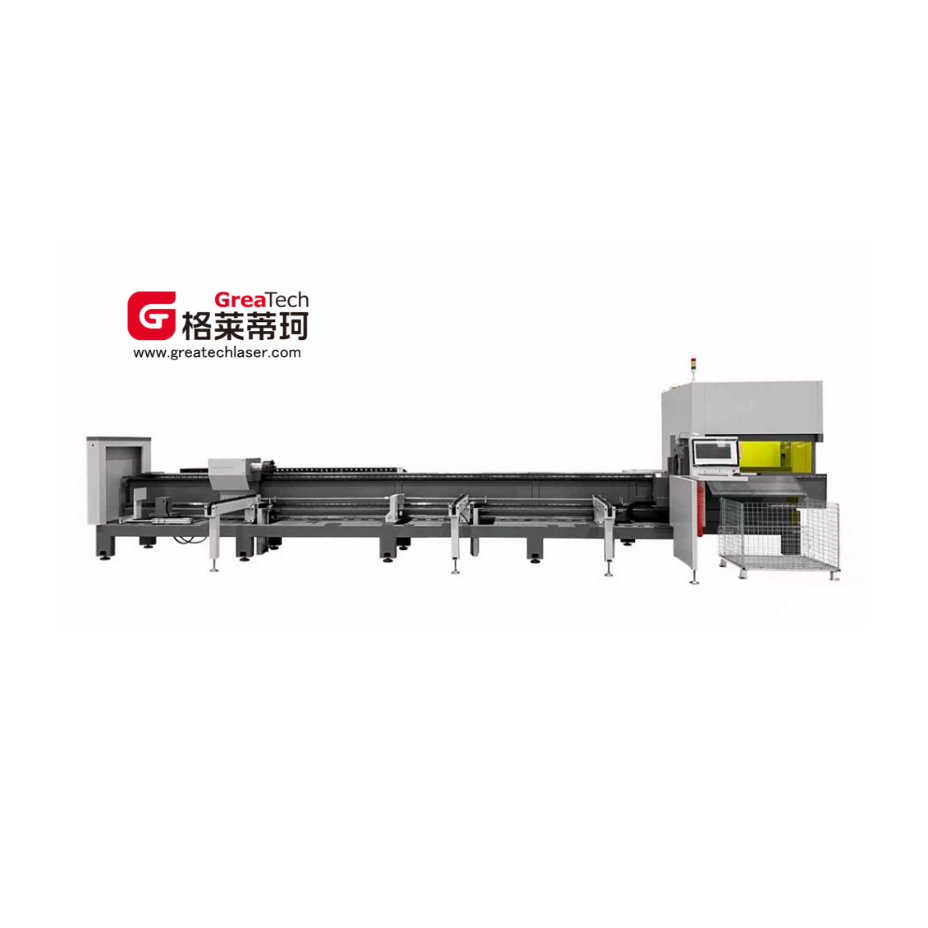
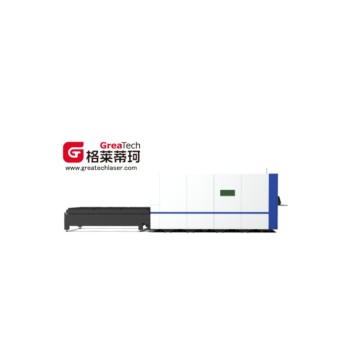
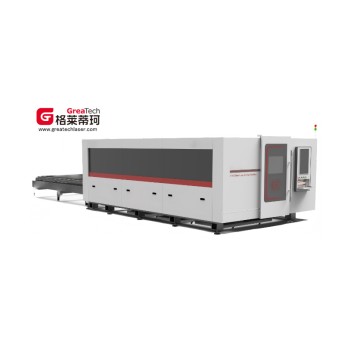
Lasera tubotranĉmaŝino—G17—7017A
Ŝlosilkomponenta konfiguracio
mendnumero | Komponanta Nomo | marko | Modelo/Origino |
Ŝlosilaj komponantoj | |||
1 | fibra lasero | Rick | 3000W - bonega hejma marko |
2 | Tranĉa kapo | BOTELOJ | 3000W - bonega hejma marko |
3 | ilarrako | Specialaĵo: Tajvano | M2-6 klaso/Tajvano, Ĉinio |
4 | redukta skatolo | TEKNIKMEĤANIKISTO/Modori | 090/Germanio |
5 | lineara gvidrelo | DTX/SMG | CGH30/Tajvano, Ĉinio |
6 | ajna elektrogeneranta aŭ elektromovata maŝino | HuiChuan/HoChuan | Alt-efikeca motoro kun maksimuma rapideco de 4000 rpm kaj bus-tipa konfiguracio |
8 | akvomalvarmiga unuo | Hanli/Teyu | Plej bonaj hejmaj markoj |
10 | elektronika kontrola elemento | Schneider, Francio | Ĉinio |
11 | aervoja komponento | AIRTAC, Tajvano | Ĉinio |
Prilabora komponento | |||
11 | Ĉefa litkadro | Mem-disvolvita, Suĝoŭo | 9 metroj/kalcinado je 600°C |
12 | Ĉukoj (laŭvolaj por 0 vostkontakto) | Mem-disvolvita, Suĝoŭo | DRK-170 pneŭmatika/kontinua aerproviza krampo |
13 | helpa nutrado, servo-flosanta subtena kadro | Mem-disvolvita, Suĝoŭo | 3 stentoj / 150kg ŝarĝkapacito |
15 | Materiala nutra aparato, nutra kadro (laŭvola) | Mem-disvolvita, Suĝoŭo | 20 kg po metro, kun maksimuma tranĉlongo de 2,0 metroj |
programara sistemo | |||
15 | operaciumo | Ŝanhajo Baichu | Bussistemo/Ŝanhajo |
16 | programaro por egaligo de materialoj | Ŝanhajo Baichu | 3D Tuba Tranĉa Programaro / Ŝanhajo |
alia | |||
17 | operacia direkto | Maldekstramana aŭto | norma konfiguracio |
18 | pakado kaj transportado | Norma pakaĵo | norma konfiguracio |
Noto: La industria maŝino funkcias je 380±5V. Klientoj devus instali tensiometrilon bazitan sur la realaj kondiĉoj.
Teknikaj parametroj de komponantoj
| Komponanta Nomo | atributo | parametro-valoroj |
| lasero | elira potenco | 3000W |
| laborpadrono | fibro kontinua | |
| fibrodiametro | 50μm | |
| malvarmiga metodo | hidromalvarmigo | |
| Tranĉebla materialo | Karbona ŝtalo, rustorezista ŝtalo, aluminia alojo, purpura kupro, latuno kaj aliaj metaloj | |
| tornilo | strukturo | tubplatveldado |
| longo | 8.5 metroj | |
| kartoĉo | ĉukmodelo | RDK160 |
| laborpadrono | pneŭmatika | |
| birado | 150 kg | |
| Tranĉa kapo | fokusa distanco | 125mm |
| kolineara fokusa distanco | 100mm | |
| fokusa rapido | 100 mm/s (mana fokuso ne havebla) | |
| helpa aerpremo | ≤3Mpa | |
| akvomalvarmiga unuo | malvarmiga medio | Distilita akvo/Dejonigita akvo |
| Agordoj de Ĉirkaŭa Akvo/Frosta Akvo | 30/20 (alĝustigebla) | |
| precizeco de temperaturreguligo | ±0.1ºC | |
| pumpilkapacito | 10L/Min | |
| pumpillifto | 20 metroj |
kompletaj maŝinaj teknikaj parametroj
klaso | atributo | parametro-valoroj |
media atributo | Aparata Serio | Malgranda platformo: 125 serio |
Eksteraj dimensioj (mm) | 9600*3300*2300 | |
Totala pezo (tunoj) | Ĉirkaŭ 3.5T | |
Plena energikonsumo (kW) | 20~25 | |
funkcianta temperaturo (℃) | 0-40 | |
gamo de laboro | Prilabora vojo (mm) | Tubdiametro: 10-120 |
Larĝo de incizo (mm) | 0,1-0,2 | |
Y/X/Z/U akso streko (mm) | 7000/150/250/Senlima rotacio | |
| restartigo Precizeco/Rapido | Precizeco de poziciigado de la X/Y-akso (mm) | ±0,03\1000 (7000±0.06) |
Ripeteblo de la X/Y-akso (mm) | ±0.03 | |
tranĉa precizeco | ±0.1 | |
Rotacio de la ripeteblo de la X-akso (arkminutoj) | ≤5 | |
Maksimuma rotacia rapido de la X-akso (RPM) | 130 HuiĈuan | |
rapideco kaj akcelo | Maksimuma akcelo de X/Y-akso | 1.5G |
Maksimuma malrapida rapido sur la X-akso (m/min) | 100 | |
Maksimuma malaktiva rapido de la Y-akso (m/min) | 130 HuiĈuan | |
Furaĝparametroj | Mana nutrado (mm) | 3000-6800 |
Aŭtomata manĝiga longo (mm) | 5800~6200 | |
Ciklanta furaĝciklo (j) | Komenca ŝarĝo ≤50, posta ŝarĝo ≤20 | |
Kapacito de ŝarĝmaŝino (kg) | Duonaŭtomata: 200; Plene aŭtomata: 1500 | |
Maksimuma ŝarĝkapacito (kg) por unuopa tubo en mana nutrado | 150 | |
Maksimuma ŝarĝkapacito (kg) por unuopa tubo en aŭtomata nutrado | 150 | |
Tranĉparametroj | Vostolongo (mm) | ≥45mm |
Minimuma tranĉlongo (mm) | Normo 2000 |
*La supraj teknikaj specifoj estis establitaj per testado je la 1-a de marto 2025.
Ŝlosilaj Komponantoj kaj Moviĝkontrolo
1. Litkadro
Fabrikita per veldado de lado kaj tubo, la maŝino spertas alt-temperaturan kalcinadon je 600°C, sekvata de 4.5 horoj da varmokonservado. Post malrapida malvarmigo ĝis 200-300°C en la forno, ĝi estas aermalvarmigita por forigi internan streĉon en la lito. La procezo inkluzivas malglatan maŝinadon sekvatan de preciza finpolurado, signife plibonigante la rigidecon kaj stabilecon de la maŝinilo, samtempe certigante longdaŭran stabilan precizecon. Kun flanke muntita strukturo kun integra aŭtomata nutrosistemo, ĉi tiu dezajno efike plibonigas la nutran efikecon kaj simpligas la materialan manipuladon.
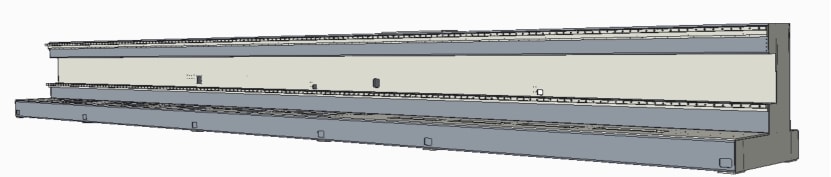
1.1 Rigideco: La litostrukturo estas veldita per platoj kaj tuboj, kaj plifortikigita per pluraj riphavaj tubplatoj por certigi transversan kaj longitudan rigidecon.
1.2 Veldado: La veldsuturoj ambaŭflanke estas egale distribuitaj, simetrie kaj ŝtupe, por minimumigi veldadan deformadon.
Raporto pri kalcinado: Ĉiu lito-numero havas raporton pri kalcinado
2. Trabo kaj X-akso/Z-akso aparatoj
2.1 La transversa trabo spertas kalcinadan traktadon por malpezigi internajn streĉojn, certigante la rigidecon kaj stabilecon de la moviĝantaj komponantoj de la lasera kapo. Dum funkciado, limŝaltiloj kontrolas la moviĝdistancon por poziciigado, dum elastaj bufrokusenetoj ĉe ambaŭ finoj provizas mekanikajn limojn por garantii sistemsekurecon.
2.2 La mekanismo de la Z-akso ĉefe ebligas vertikalan movadon de la lasera kapo. Ĉi tiun movadon kontrolas la CNC-sistemo per servomotoroj, kiuj pelas liniajn aktuatorojn por movi la Z-aksan glitilon reciproke supren kaj malsupren. Ambaŭ finoj uzas proksimecŝaltilojn por limigi la vojaĝdistancon, certigante sekuran kaj fidindan funkciadon.
3. Tranĉanta Kapo kaj Sekva Parto
3.1 Realtempa monitorado de la sigelita stato en la protektita zono efike plilongigas la servodaŭron de la protekta spegulo kaj certigas stabilan produktadon.
3.2 La dezajno de la ŝok-rezista tranĉkapo signife reduktas la oftecon de redonado al fabriko, forigante la bezonon de surlokaj servvizitoj. Klientoj povas fari anstataŭigojn sendepende, rezultante en pli malaltaj bontenadkostoj.
3.3 Polvokovrilo estas aldonita al la areo de la optika lenso por plibonigi la sigelan gradon de la kerna ĉambro kaj plilongigi la servodaŭron de la kerna lenso.
3.4 La sistemo estas ekipita per altpreciza kapacita senta aŭtomata spura sistemo, kiu ebligas tre stabilan Z-aksan flosadon sub sistemkontrolo, malhelpante altecajn erarojn kaŭzitajn de termika stresa deformado aŭ neregulaĵoj de tubsurfaco dum tranĉado.
4. Malvarmiga Sistemo
La sistemo uzas Hanli, konatan nacian markon, por siaj profesiaj laseraj akvomalvarmigiloj, kiuj ofertas bonegan stabilecon kaj altan precizecon. Ĝi havas dukanalan temperaturregilon, ebligante sendependan temperaturreguladon por kaj la lasero kaj la tranĉkapo, tiel certigante pli efikan stabilecon de la lasero kaj la tranĉkapo. La funkcioj inkluzivas: akvoprema alarmo, alta/malalta temperaturo-alarmo, tensio-alarmo kaj diversaj eraralarmoj.
Specifaj Parametroj de Lasera Speciala Malvarmiga Sistemo
Duobla temperaturo kaj duobla kontrolo lasera speciala malvarmigilo | |
Potenco-enigo | 220V/50Hz |
malvarmiga medio | Distilita akvo/Dejonigita akvo |
precizeco de akvotemperaturo | ±0.1ºC |
Agordu al ĉambra temperaturo akvo | Norma 30 °C (alĝustigebla) |
5. Elektra Kontrolsistemo (Bachu-Buso)
La elektra stirsistemo de la tranĉmaŝino por optikaj fibrotuboj konsistas el tri kernaj komponantoj: la Bachu CNC-sistemo, servosistemo, kaj malalt-tensia elektra sistemo. La sistemo havas alt-efikecan Bachu CNC-sistemon, komputil-bazitan CNC-platformon bazitan sur Vindozo, konatan pro siaj rapidaj interpoladaj kalkuloj kaj intuicia operacio. La servosistemo inkluzivas importitajn AC-servomotorojn kaj pelilojn, liverante stabilan rendimenton, dinamikan respondemon kaj altan ŝarĝkapaciton kun uzanto-amikaj kontroloj. La programaj klavoj de la maŝino ebligas personecigitajn funkciojn tra pluraj operaciaj reĝimoj, reduktante fizikajn butonojn kaj simpligante la stirpanelon. Ĉiuj funkciaj funkcioj estas montrataj per menuinterfaco, certigante intuician operacion.
5.1 CNC-Sistemo
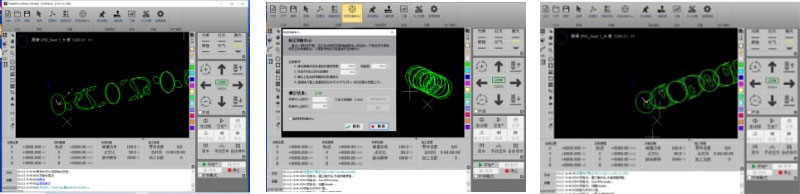
5.2 Avantaĝoj de CNC-Sistemo:
1) La sistemo havas realtempan bus-bazitan kontrolon kaj adaptemajn tranĉparametrojn, liverante duoble la industrian norman efikecon en angultranĉado kun stabila angulsekvado kaj fidinda tranĉkvalito. Ĝi subtenas partan grafikan prilaboradon, poziciigadon je iu ajn punkto dum halto/paŭzo operacioj, kaj komencon de iu ajn pozicio. Pliaj funkcioj inkluzivas fiks-altecan tranĉadon, aŭtomatan randodetekton, ekster-ŝipan ilengaĝiĝon kaj illevon.
2) Ĝi subtenas la apartan agordon de lasera potenco, frekvenco, lasera formo, gastipo, gaspremo kaj sekva alteco por la truadprocezo kaj tranĉadprocezo.
3) Subtenas segmentitan truadon, progreseman truadon kaj antaŭtruadon. Ĝi permesas agordi apartajn parametrojn por la truadprocezo kaj la tranĉprocezo, inkluzive de lasera potenco, frekvenco, lasertipo, gastipo, gaspremo kaj sekvalteco.
4) Flekseblaj kaj multflankaj aŭtomataj kaj manaj ordigaj funkcioj, subtenantaj parte fiksitajn prilaborajn sekvencojn laŭ grupo. La unika funkcio por foliumado de sekvencoj provizas pli interagan vidon de prilaboraj sekvencoj ol simulado.
5) Aranĝu la konduktan draton kaj la tranĉan juntokompenson tiel, ke vi vidas tion, kion vi ricevas. Aŭtomate distingu la internan kaj eksteran ŝimon, kaj determinu la tranĉan juntokompensan direkton laŭ la interna kaj ekstera ŝimo, kaj kontrolu la konduktan draton.
6) Unika unu-tuŝa kalibrado por horizontalaj kvadrataj tuboj, kun aŭtomata rotacia centro-poziciigado.
5.3 Aliaj funkcioj de la CNC-sistemo
● Kontrolo de spurado de surfaca alteco de tubo (sekvanta funkcio)
● Malfari
● Funkcio de reveno de haltopunkto
● Trovu Randon
● funkcio de kompenso de suturo
● pulstranĉa kontrolfunkcio
● rana saltofunkcio
● Importi plurajn partojn
● Aranĝo
● Rapida konvertado kaj aro-prilaborado
● Efika aŭtomata formatado
● La koresponda procezdatumbazo povas esti agordita laŭ malsamaj materialoj kaj dikecoj.
● Detekto de konturoj kaj prilaborado de grafika optimumigo
● Aŭtomate optimumigi tranĉvojon
● Perfekta fakula metiisteco kun fleksebla mana proceza alĝustigo
● Subtenas etikedadon kaj markadon de malgrandaj truoj
● Mikrokonekto
● veldkompenso
5.4 Pluraj Alarmfunkcioj
La NC-sistemo de la maŝino havas la funkcion de mem-kontrolado kaj alarmo kaj aŭtomata protekto, kaj la ekstera kondiĉo havas la funkcion de alarmmontrado kaj aŭtomata protekto.
6. Malalt-tensia elektra sistemo
6. Malalt-tensia elektra sistemo
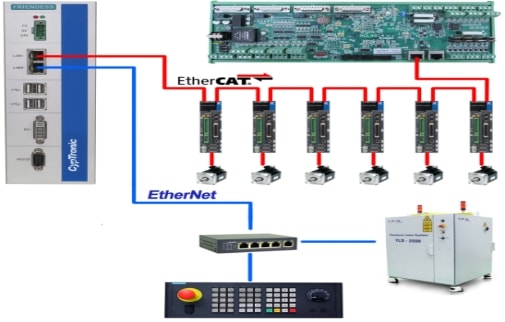
La malalt-tensia elektra sistemo troviĝas ene de la elektra kontrolkabineto, servante kiel interfaco por la tuta elektra kontrolsistemo. Ĉiuj komponantoj necesaj por la elektra kontrolsistemo, inkluzive de elektroprovizoj, relajsoj, ŝaltiloj, kontaktoroj kaj servomotoraj sistemoj, estas instalitaj ene de la elektra kontrolkabineto. La uzata motoro estas busmotoro, kiu reduktas la nombron de kablaj linioj.
Konekta diagramo
postulo pri akvo, elektro kaj gaso
Elektropostulo | rilataj datumoj | Notoj |
| Trifaza kvin-drata 380~400VAC/50Hz distribua skatolo | 380V±2%/50Hz | 1. Se tensiofluktuo superas 5%, tensiostabiligilo devus esti instalita. Trifaza kvin-drata elektrofonto de almenaŭ 45KVA estas rekomendinda. 2. La trifaza elektroprovizo devas konservi malekvilibron sub 2.5% (Noto: La tensio 400VAC/50Hz/380V±2%/50Hz ne devas sperti subitajn plialtiĝojn aŭ elektropaneojn, ĉar tio povus difekti la laseron). 3. La diametro de unuopa kablodrato ne estu malpli ol 10 kvadrataj uncoj. 4. La elektroprovizo devas esti efike terkonektita kun rezistanco ≤3Ω. 5. Tri ŝaltilaj interfacoj estas necesaj por la drataro de la tranĉmaŝino. |
bezono de malvarmiga akvo | rilataj datumoj | Notoj |
Malvarmiga akvo | Distilita akvo/Dejonigita akvo | 30L, konduktiveco malpli ol 10 μS |
Protekta gaspostulo | rilataj datumoj | Notoj |
oksigeno | Pureco: ≥99.6% Gasoj kun pureco sub 99.6% povas influi la tranĉan rendimenton kaj kvaliton. | Tranĉado de karbonŝtalo kaj diversaj ferplatoj per oksigen-helpata tranĉado atingas altkvalitajn kaj efikajn rezultojn. |
| Premo: 1 MPa Flukvanto ≥ 1 m³/min | ||
nitrogeno | Pureco: ≥99.99% Gasoj kun pureco sub 99.99% povas negative influi la tranĉefikecon kaj kvaliton. | Tranĉado de neoksidebla ŝtalo kaj galvanizitaj platoj estas farata per nitrogen-helpata tranĉado, atingante altkvalitajn rezultojn. |
Premo: 2.5 MPa Flukvanto: ≥2.5 m³/min | ||
| 1. Botelaj gasoj postulas la instaladon de premredukta valvo por la cilindro. 2. Oksigena (O2) premoredukta valvo: La alĝustigebla elira premintervalo estas de 0,4 MPa ĝis 1,2 MPa, kun premfluktuointervalo de 1%. 3. Valvo por redukti nitrogenan (N2) premon: La alĝustigebla elira premintervalo estas de 0,4 MPa ĝis 5 MPa, kun prema fluktuointervalo de 1%. | ||
aero | Labora premo ≥1.3 MPa | 1. Se aertranĉado estas necesa, la uzanto devas provizi kompresoron, fridigitan sekigilon, aerricevilon kaj kvar-ŝtupan filtradon (filtra precizeco 0,01 mikrometroj). 2. La gaso en la aero-al-lasera tranĉmaŝino devas esti libera de akvo kaj oleo, ĉar ĉi tiuj poluaĵoj povas kompromiti la tranĉkvaliton kaj redukti la vivdaŭron de diversaj lensoj. 3. La temperaturo de la kondensiĝpunkto ne devas superi 5 °C. 4. Oleenhavo ≤0.003 ppm, solidaj partikloj ≤0.01 μm |
Flukvanto ≥ 1.8 m³/min | ||