

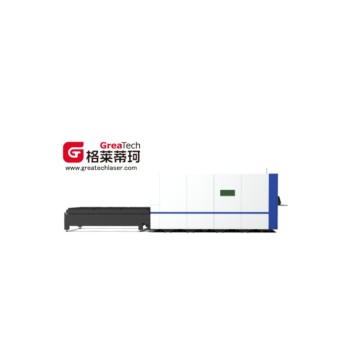
01
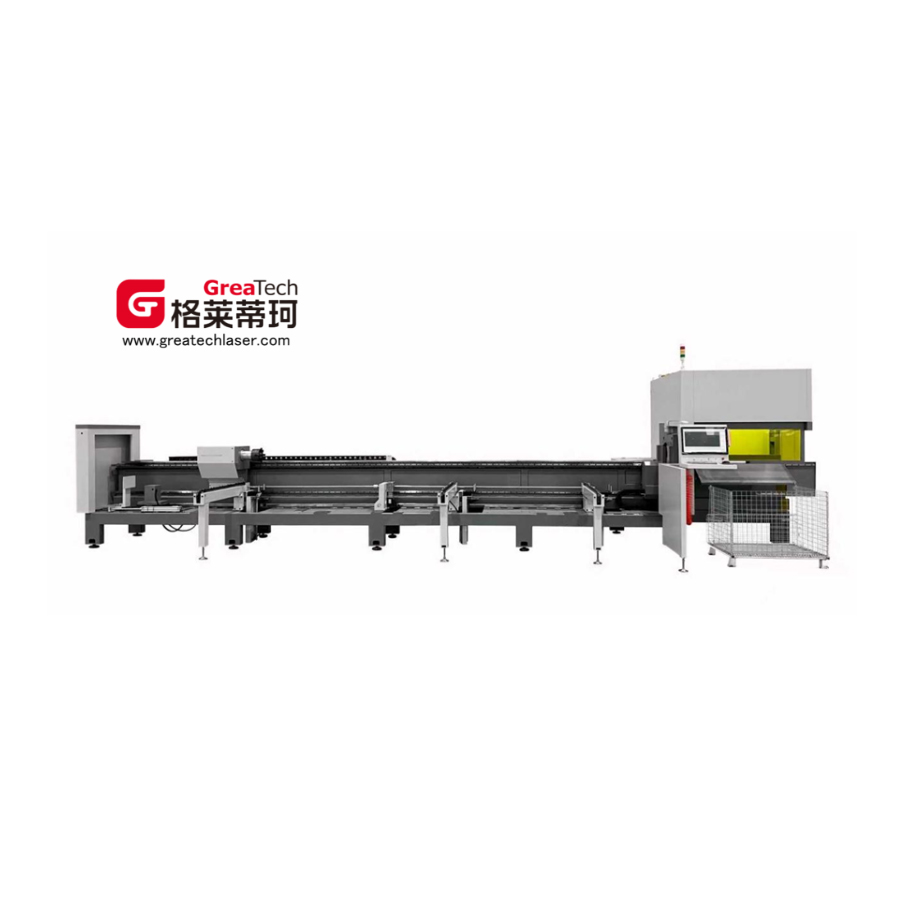
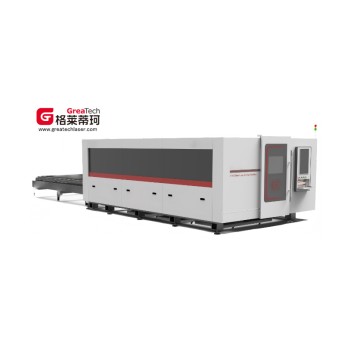
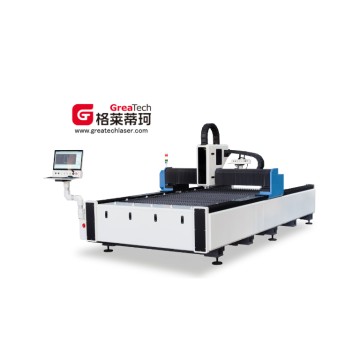
Lasera tubotranĉmaŝino—G17--7013
Ŝlosilkomponenta konfiguracio
| mendnumero | Komponanta Nomo | marko | Modelo/Origino |
| Ŝlosilaj komponantoj | |||
| 1 | fibra lasero | Rick | 2000W / Pintnivela hejma marko |
| 2 | Tranĉa kapo | BOTELOJ | 2000W / Pintnivela hejma marko |
| 3 | ilarrako | Specialaĵo: Tajvano | M2-6 klaso/Tajvano, Ĉinio |
| 4 | redukta skatolo | TEKNIKMEĤANIKISTO/Modori | 090/Germanio |
| 5 | lineara gvidrelo | SMAGIC, Tajvano | CGH30/Japanio |
| 6 | ajna elektrogeneranta aŭ elektromovata maŝino | HuiChuan/HoChuan | Alt-efikeca motoro kun maksimuma rapideco de 4000 rpm kaj bus-tipa konfiguracio |
| 8 | akvomalvarmiga unuo | Hanli/Teyu | Plej bonaj hejmaj markoj |
| 10 | elektronika kontrola elemento | Schneider, Francio | Ĉinio |
| 11 | aervoja komponento | AIRTAC, Tajvano | Ĉinio |
| Prilabora komponento | |||
| 11 | Ĉefa litkadro | Mem-disvolvita, Suĝoŭo | 9 metroj/kalcinado je 600°C |
| 12 | Ĉukoj (laŭvolaj por 0 vostkontakto) | Mem-disvolvita, Suĝoŭo | KDN-130 pneŭmatika/kontinua aerproviza krampo |
| 13 | helpa nutrado, servo-flosanta subtena kadro | Mem-disvolvita, Suĝoŭo | 3 stentoj/80kg ŝarĝoportanta kapacito |
| 14 | Plene aŭtomata nutra aparato (laŭvola) | Mem-disvolvita, Suĝoŭo | 1,5-tuna aŭtomata kontinua nutrado de norma tubo por faskado |
| 15 | Materiala nutra aparato, nutra kadro (laŭvola) | Mem-disvolvita, Suĝoŭo | 20 kg po metro, kun maksimuma tranĉlongo de 2,0 metroj |
| programara sistemo | |||
| 15 | operaciumo | Ŝanhajo Baichu | Bussistemo/Ŝanhajo |
| 16 | programaro por egaligo de materialoj | Ŝanhajo Baichu | 3D Tuba Tranĉa Programaro / Ŝanhajo |
| alia | |||
| 17 | operacia direkto | Maldekstramana aŭto | norma konfiguracio |
| 18 | pakado kaj transportado | Norma pakaĵo | norma konfiguracio |
Noto: La industria maŝino funkcias je 380±5V. Klientoj devus instali tensiometrilon bazitan sur la realaj kondiĉoj.
Teknikaj parametroj de komponantoj
| Komponanta Nomo | atributo | parametro-valoroj |
| lasero | elira potenco | 2000W |
| laborpadrono | fibro kontinua | |
| fibrodiametro | 50μm | |
| malvarmiga metodo | hidromalvarmigo | |
| Tranĉebla materialo | Karbona ŝtalo, rustorezista ŝtalo, aluminia alojo, purpura kupro, latuno kaj aliaj metaloj | |
| tornilo | strukturo | tubplatveldado |
| longo | 8.5 metroj | |
| kartoĉo | ĉukmodelo | QL160 |
| laborpadrono | pneŭmatika | |
| birado | 80kG | |
| Tranĉa kapo | fokusa distanco | 125mm |
| kolineara fokusa distanco | 100mm | |
| fokusa rapido | 100 mm/s (mana fokuso ne havebla) | |
| helpa aerpremo | ≤3Mpa | |
| akvomalvarmiga unuo | malvarmiga medio | Distilita akvo/Dejonigita akvo |
| Agordoj de Ĉirkaŭa Akvo/Frosta Akvo | 30/20 (alĝustigebla) | |
| precizeco de temperaturreguligo | ±0.1ºC | |
| pumpilkapacito | 10L/Min | |
| pumpillifto | 20 metroj |
kompletaj maŝinaj teknikaj parametroj
| klaso | atributo | parametro-valoroj |
| media atributo | Aparata Serio | Malgranda platformo: 125 serio |
| Eksteraj dimensioj (mm) | 9600*3300*2300 | |
| Totala pezo (tunoj) | Proksimume 3.2 tunoj | |
| Plena energikonsumo (kW) | 20~25 | |
| funkcianta temperaturo (℃) | 0-40 | |
| gamo de laboro | Prilabora vojo (mm) | Tubdiametro: 10-120 |
| Larĝo de incizo (mm) | 0,1-0,2 | |
| Y/X/Z/U akso streko (mm) | 7000/150/250/Senlima rotacio | |
| rekomencigo de Precizeco/Rapido | Precizeco de poziciigado de la X/Y-akso (mm) | ±0,03\1000 (7000±0,06) |
| Ripeteblo de la X/Y-akso (mm) | ±0.03 | |
| tranĉa precizeco | ±0.1 | |
| Rotacio de la ripeteblo de la X-akso (arkminutoj) | ≤5 | |
| Maksimuma rotacia rapido de la X-akso (RPM) | 130 HuiĈuan | |
| rapideco kaj akcelo | Maksimuma akcelo de X/Y-akso | 1.5G |
| Maksimuma malrapida rapido sur la X-akso (m/min) | 100 | |
| Maksimuma malaktiva rapido de la Y-akso (m/min) | 130 HuiĈuan | |
| Furaĝparametroj | Mana nutrado (mm) | 3000-7000 |
| Aŭtomata manĝiga longo (mm) | 5800~6450 (nenormaj modeloj povas varii de 5000~7000) | |
| Ciklanta furaĝciklo (j) | Komenca ŝarĝo ≤50, posta ŝarĝo ≤20 | |
| Kapacito de ŝarĝmaŝino (kg) | Duonaŭtomata: 200; Plene aŭtomata: 1500 | |
| Maksimuma ŝarĝkapacito (kg) por unuopa tubo en mana nutrado | 80 | |
| Maksimuma ŝarĝkapacito (kg) por unuopa tubo en aŭtomata nutrado | 80 | |
| Tranĉparametroj | Vostolongo (mm) | Ekstera krampo 45 (interna krampo 20) (laŭvola kun 0 malantaŭa pugo) |
| Minimuma tranĉlongo (mm) | Normo 2500 |
*La supraj teknikaj specifoj estis establitaj per testado je la 1-a de marto 2025.
Ŝlosilaj Komponantoj kaj Moviĝkontrolo
1. Litkadro
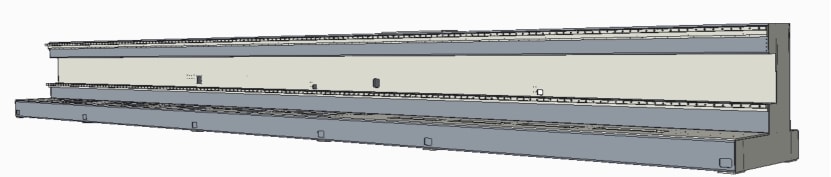
La ĉefa korpo de la aparato estas fabrikita per veldaj procezoj el lado kaj tubo. Post la veldado, la tuta maŝino estas sendita al varmotrakta forno por **alt-temperatura kalcinado je 600°C** kaj tenata je konstanta temperaturo dum 4.5 horoj. Ĝi estas poste malrapide malvarmigita ĝis 200–300 celsiusgradoj en la forno antaŭ ol esti forigita el la forno por natura aera malvarmigo, tiel plene eliminante internajn restajn streĉojn generitajn dum veldado kaj prilaborado. La procezfluo unue implikas malglatan maŝinadon por forigi plejparton de la aldonaĵo, sekvata de precizaj finpoluraj procezoj, kiuj povas signife plibonigi la ĝeneralan rigidecon kaj strukturan stabilecon de la maŝinilo, certigante, ke la ekipaĵo konservas stabilan kaj fidindan maŝinadan precizecon dum longdaŭra funkciado. La tuta maŝino adoptas flank-muntitan aranĝan strukturon kaj estas ekipita per integra aŭtomata nutra sistemo, kiu ne nur efike plibonigas la efikecon de materiala transportado kaj ŝarĝado, sed ankaŭ simpligas la operaciojn de ŝarĝado/malŝarĝado de laborpeco kaj materiala translokigo, optimumigante la ĝeneralan aŭtomatigan nivelon kaj funkcian komforton de la maŝino.
1.1 Struktura Rigideco
La ĉefa strukturo de la lito estas formita per integra veldado de platoj kaj tuboj, kun aldonaj pluraj aroj de plifortigaj ripplatoj kaj tubformaj plifortigaj platoj por kompozita plifortigo. Per optimumigo de la vertikala kaj horizontala aranĝo, la ĝenerala struktura rigideco de la ekipaĵo en kaj horizontala kaj vertikala direktoj estas efike plibonigita, signife plifortigante la kontraŭdeformajn kaj kontraŭvibrajn kapablojn. Ĉi tio certigas, ke la ekipaĵo restas stabila sub longtempaj pezaj funkciaj kondiĉoj, ne estas ema al deformado, kaj garantias prilaboran precizecon kaj servodaŭrecon.
1.2 Velda Procezo
Ĉiuj ŝlosilaj veldsuturoj strikte sekvas normigitajn veldajn specifojn, kun veldsuturoj ambaŭflanke aranĝitaj egale, uzante simetriajn kaj ŝtupajn veldajn procezojn. Ĉi tiu procezo povas egale disigi veldan streĉon, minimumigi termikan deformadon kaj restan streĉon generitan dum veldado, eviti difektojn kiel varpiĝon kaj misprezenton de la lito, kaj plibonigi la kvaliton kaj strukturan konsistencon de la velda formado.
Raporto pri Kalcinado
Ĉiu lito estas administrata kun individua sendependa spurebleco, korespondanta al unika korpusnumero, kaj estas ekipita per kompleta kaj spurebla profesia raporto pri kalcina inspektado. La resta interna streĉo de la veldado estas forigita per la procezo de streĉmalpezigo de la kalcinado, kaj kompleta aro de konformaj dokumentoj pri kvalita inspektado estas konservata por plenumi la postulojn de kvalita akcepto kaj dosierkonservado.
2. Trabo kaj X-akso/Z-akso aparatoj
2.1 Struktura Prilaborado kaj Sekureca Protekto de Trabo
La transversa trabo de la ekipaĵo estas submetita al profesia alt-temperatura kalcinada traktado dum la fabrikada procezo. Ĉi tiu procezo povas efike forigi restajn internajn streĉojn generitajn dum la prilaborado de krudmaterialoj, tranĉado kaj veldado, evitante strukturan deformadon, fleksadon aŭ fendadon kaŭzitajn de streĉliberigo en posta longdaŭra funkciado. Danke al la streĉliberiga traktado, la transversa trabo ĉiam konservas bonegan strukturan rigidecon kaj dimensian stabilecon, kio plue certigas la precizan funkcian precizecon kaj longdaŭran servostabilecon de ĉiuj moviĝantaj komponantoj kongruaj kun la lasera kapo. En la fakta funkcia stato de la ekipaĵo, elektraj limŝaltiloj estas instalitaj sur la batvojo por precize kontroli la efikan moviĝadon de la mekanismo kaj realigi precizan pozicikontrolon. Dume, elastaj bufrokusenetoj estas fiksite aranĝitaj ĉe ambaŭ finoj de la moviĝanta trako por formi fizikan mekanikan limigan protekton. La duobla protekto de elektra limigo kaj mekanika bufro povas efike malhelpi trovojaĝajn koliziajn difektojn, amplekse plibonigante la sekurecan rendimenton kaj funkcian fidindecon de la tuta mekanika transmisia sistemo.
2.2 Funkcia Dezajno kaj Stirkontrolo de Z-Aksa Mekanismo
La kerna funkcio de la Z-aksa movadmekanismo estas realigi stabilan kaj precizan vertikalan levon kaj mallevon de la lasera prilaborkapo, por adaptiĝi al malsamaj prilaboraj altecoj, fokusa alĝustigo kaj postuloj pri prilaborado de laborpecoj kun malsamaj dikecoj. La tuta vertikala movadmovado estas inteligente kontrolata de la numera kontrola (CNC) sistemo de la ekipaĵo: la sistemo sendas movajn instrukciojn por funkciigi la altprecizajn servomotorojn por sinkrona funkciado, kaj la servomotoroj transdonas potencon al la komponantoj de la linia veturado. Pelita de la liniaj aktuatoroj, la Z-aksa glitseĝo muntita kun la laserkapo plenumas reciprokan supren-malsupren linian delokiĝon laŭlonge de la preciza gvidrelo. Por malhelpi mekanikan paneon kaŭzitan de troa movo dum la vertikala movado, alt-sentemaj proksimecaj indukŝaltiloj estas agorditaj respektive ĉe la supraj kaj malsupraj limpozicioj de la Z-akso. Ĉi tiuj induktaj ŝaltiloj povas rapide senti la pozicion de la glitilo kaj reakcii signalojn en reala tempo por interrompi la elektroprovizon kaj haltigi la movadon, kio strikte limigas la vertikalan movamplenon de la mekanismo, efike evitas ekipaĵblokadon, partan abrazion kaj strukturan difekton, kaj garantias la kontinuan, sekuran kaj tre fidindan funkciadon de la Z-aksa transmisia mekanismo dum la tuta prilabora procezo.
3. Tranĉanta Kapo kaj Sekva Parto
3.1 Realtempa Monitorado de la Sigelado-Stato en la Protektita Areo
La ekipaĵo povas fari ĉiuveteran realtempan retan monitoradon de la sigelaj kondiĉoj en la protektita areo, precize identigi problemojn kiel sigela elfluo kaj nenormala hermetikeco, kaj eldoni ĝustatempajn avertojn. Ĉi tiu funkcio povas signife optimumigi la internajn polvorezistajn, kontraŭpoluajn kaj kontraŭoksidajn efikojn, efike malrapidigi la procezon de poluaĵa erozio, signife plilongigi la totalan servodaŭron de la protektaj lensoj, kaj samtempe certigi la stabilecon de la ekipaĵo dum longdaŭra kontinua funkciado, helpante la produktadlinion atingi kontinuan kaj stabilan prilaboradon kaj reduktante la riskon de neplanita malfunkciotempo.
3.2 Struktura Dezajno de la Integra Tranĉkapo kun Impakta Rezisto
La tranĉkapo uzas tre fidindan, rezistan kontraŭfrap-protektan strukturon, kiu multe plibonigas la fizikan protektan rendimenton, signife reduktas la probablecon de ekipaĵa paneo kaj la bezonon redoni riparojn, kaj fundamente forigas la tedan procezon de surloka bontenado fare de fabrikantoj. La malmuntado kaj muntado de akcesoraĵoj estas optimumigitaj laŭ uzanto-amika maniero, igante la operacion simpla kaj facile komprenebla. Klientoj povas sendepende kaj rapide kompletigi anstataŭigon de komponentoj kaj simplan bontenadon, kio multe mallongigas la tempon de haltigo, efike reduktas la ampleksajn uzkostojn kiel pli posta laboro kaj funkciigo kaj bontenado, kaj plibonigas la ekonomion de ekipaĵa uzo.
3.3 Plia Agordo de Protekto de Polvorezista Kovrilo por Optikaj Lensoj
Speciala polvorezista kovrilo estas plie instalita en la ŝlosila areo de la kerna optika lenso por formi duoblan hermetikan protektan baron, plue plibonigante la sigelan protektnivelon de la kerna kavaĵo kaj izolante malpuraĵojn kiel polvo, akvonebulo kaj rubo de eniro en la internan optikan spacon. Ĝi evitas perdoproblemojn kiel lenspoluadon, eluziĝon kaj gratvundojn, amplekse protektas kernajn optikajn komponantojn, efike plilongigas la servodaŭron de kernaj lensoj, kaj certigas la purecon de la optika vojtransdono kaj precizecon de prilaborado.
3.4 Alt-preciza Kapacita Sensado Aŭtomata Sekva Kontrola Sistemo
La sistemo estas ekipita per norma altpreciza kapacita sensa aŭtomata spura modulo, kiu dependas de inteligentaj algoritmoj por atingi precizan fermitcirklan kontrolon. Ĝi povas funkciigi la Z-akson por kompletigi tre stabilajn ŝvebajn sekvajn agojn, adaptiĝe kaj adaptiĝeme ĝustigi la tranĉan alton, efike eviti problemojn pri altecaj eraroj kaŭzitaj de faktoroj kiel deformado de materiala termika streĉo, malebena tubsurfaco kaj devio de la laborpeco dum la tranĉprocezo, stabiligi la fokusan pozicion de la tranĉo, plibonigi la kvaliton de la tranĉformado kaj la konstantecon de la prilaborado, kaj adaptiĝi al la efikaj produktadaj bezonoj sub kompleksaj laborkondiĉoj. 4. Malvarmiga Sistemo
Ĉi tiu sistemo estas ekipita per la profesia lasera akvomalvarmigilo de la nacie konata marko Hanli, kiu havas bonegan funkcian stabilecon, altan precizecon de temperaturkontrolo kaj fortan adaptiĝemon. La tuta maŝino estas ekipita per duobla sendependa temperaturkontrola sistemo, kiu povas precize agordi la temperaturon de la lasero kaj la tranĉkapo en apartaj zonoj. Ĉi tio efike certigas stabilan eliron de la lasera lumfonto, samtempe konservante la tranĉkapon ene de la optimuma funkcia temperaturintervalo, signife plibonigante la prilaboran fidindecon kaj servodaŭron de la tuta maŝino. La akvomalvarmigilo integras plurajn sekurecajn protektajn funkciojn, inkluzive de alarmo pri akvoprema anomalio, alarmo pri superlimo de alta kaj malalta temperaturo, alarmo pri tensiofluktuo kaj diversaj mem-inspektaj alarmoj. Ĝi povas monitori la funkcian staton de la ekipaĵo en reala tempo, rapide identigi kaŝitajn danĝerojn kaj eviti haltigojn aŭ difektojn de kernaj komponantoj kaŭzitajn de anomalioj en akvocirkvitoj, temperaturo, elektro, ktp., provizante ampleksan, sekuran kaj fidindan malvarmigan protekton por lasera prilabora ekipaĵo.
Specifaj Parametroj de Lasera Speciala Malvarmiga Sistemo
Duobla temperaturo kaj duobla kontrolo lasera speciala malvarmigilo | |
Potenco-enigo | 220V/50Hz |
malvarmiga medio | Distilita akvo/Dejonigita akvo |
precizeco de akvotemperaturo | ±0.1ºC |
Agordu al ĉambra temperaturo akvo | Norma 30 °C (alĝustigebla) |
5. Elektra Kontrolsistemo (Bachu-Buso)
5. Elektra Kontrolsistemo (Bachu-Buso)
La elektra stirsistemo de la optikfibra tubotranĉmaŝino estas la kerna funkcia unuo, kiu regas la ĝeneralan funkciadon, movkontrolon kaj parametro-agordon de la ekipaĵo, kiu konsistas ĉefe el tri nemalhaveblaj kernaj komponantoj, nome la Bachu-numera stirsistemo (CNC), altpreciza servosistemo kaj normigita malalttensia elektra sistemo. En la koro de la tuta stirsolvo kuŝas la alt-efikeca Bachu-CNC-sistemo. Adoptante maturan komputilan numeran stirplatformon bazitan sur Vindozo, ĉi tiu sistemo elstaras en la industrio pro siaj elstaraj avantaĝoj kiel ultra-rapida interpola kalkulrapido, potenca datumprilabora kapablo kaj humanigita interaga operacia interfaco. Ĝi povas efike plenumi kompleksan vojplanadon kaj realtempajn operaciajn instrukciojn, multe plibonigante la tranĉprecizecon kaj prilaboran efikecon de la optikfibra tubo. Rilate al la servomotora parto, la servosistemo estas ekipita per importitaj markaj AC-servomotoroj kaj kongruaj dediĉitaj peliloj. Ĉi tiu konfiguracio certigas bonegan funkcian stabilecon, senteman dinamikan respondrapidon, fortan troŝarĝreziston kaj grandan ŝarĝoportantan kapaciton dum la longdaŭra kontinua laborprocezo de la maŝinilo. Dume, ĝi estas desegnita kun simplaj sencimigaj paŝoj kaj facile majstrebla operacia logiko, kiu malaltigas la teknikan sojlon por ekipaĵa funkciigado kaj prizorgado. Krome, la optika fibra tubotranĉmaŝino estas inĝenie ekipita per multfunkciaj klavkomponentoj. Ĉi tiuj klavkomponentoj subtenas personecigitajn funkciajn agordojn sub diversaj prilaboraj kaj funkciigaj reĝimoj, efike reduktante la nombron de tradiciaj fizikaj butonoj sur la kontrolpanelo, simpligante la ĝeneralan strukturan aranĝon de la panelo kaj igante ĝin pli orda kaj pli konciza. Ĉiuj antaŭdifinitaj kaj realtempaj funkciaj funkcioj de la ekipaĵo estas intuicie prezentitaj per bildigita hierarkia menuinterfaco, ebligante al funkciigistoj rapide vidi la funkcian staton, ŝanĝi funkciojn kaj agordi parametrojn, realigante simplan, oportunan kaj intuician ĉiutagan funkciadon, samtempe efike reduktante misfunkciadon kaj plibonigante la sekurecon kaj stabilecon de produktada laboro.
5.1 CNC-Sistemo
La elektra stirsistemo de la optikfibra tubotranĉmaŝino estas la kerna funkcia unuo, kiu regas la ĝeneralan funkciadon, movkontrolon kaj parametro-agordon de la ekipaĵo, kiu konsistas ĉefe el tri nemalhaveblaj kernaj komponantoj, nome la Bachu-numera stirsistemo (CNC), altpreciza servosistemo kaj normigita malalttensia elektra sistemo. En la koro de la tuta stirsolvo kuŝas la alt-efikeca Bachu-CNC-sistemo. Adoptante maturan komputilan numeran stirplatformon bazitan sur Vindozo, ĉi tiu sistemo elstaras en la industrio pro siaj elstaraj avantaĝoj kiel ultra-rapida interpola kalkulrapido, potenca datumprilabora kapablo kaj humanigita interaga operacia interfaco. Ĝi povas efike plenumi kompleksan vojplanadon kaj realtempajn operaciajn instrukciojn, multe plibonigante la tranĉprecizecon kaj prilaboran efikecon de la optikfibra tubo. Rilate al la servomotora parto, la servosistemo estas ekipita per importitaj markaj AC-servomotoroj kaj kongruaj dediĉitaj peliloj. Ĉi tiu konfiguracio certigas bonegan funkcian stabilecon, senteman dinamikan respondrapidon, fortan troŝarĝreziston kaj grandan ŝarĝoportantan kapaciton dum la longdaŭra kontinua laborprocezo de la maŝinilo. Dume, ĝi estas desegnita kun simplaj sencimigaj paŝoj kaj facile majstrebla operacia logiko, kiu malaltigas la teknikan sojlon por ekipaĵa funkciigado kaj prizorgado. Krome, la optika fibra tubotranĉmaŝino estas inĝenie ekipita per multfunkciaj klavkomponentoj. Ĉi tiuj klavkomponentoj subtenas personecigitajn funkciajn agordojn sub diversaj prilaboraj kaj funkciigaj reĝimoj, efike reduktante la nombron de tradiciaj fizikaj butonoj sur la kontrolpanelo, simpligante la ĝeneralan strukturan aranĝon de la panelo kaj igante ĝin pli orda kaj pli konciza. Ĉiuj antaŭdifinitaj kaj realtempaj funkciaj funkcioj de la ekipaĵo estas intuicie prezentitaj per bildigita hierarkia menuinterfaco, ebligante al funkciigistoj rapide vidi la funkcian staton, ŝanĝi funkciojn kaj agordi parametrojn, realigante simplan, oportunan kaj intuician ĉiutagan funkciadon, samtempe efike reduktante misfunkciadon kaj plibonigante la sekurecon kaj stabilecon de produktada laboro.
5.3 Aliaj funkcioj de la CNC
5.3 Aliaj funkcioj de la CNC
Sistemo
● Kontrolo de spurado de surfaca alteco de tubo (sekvanta funkcio)
● Malfari
● Funkcio de reveno de haltopunkto
● Trovu Randon
● funkcio de kompenso de suturo
● pulstranĉa kontrolfunkcio
● rana saltofunkcio
● Importi plurajn partojn
● Aranĝo
● Rapida konvertado kaj aro-prilaborado
● Efika aŭtomata formatado
● La koresponda procezdatumbazo povas esti agordita laŭ malsamaj materialoj kaj dikecoj.
● Detekto de konturoj kaj prilaborado de grafika optimumigo
● Aŭtomate optimumigi tranĉvojon
● Perfekta fakula metiisteco kun fleksebla mana proceza alĝustigo
● Subtenas etikedadon kaj markadon de malgrandaj truoj
● Mikrokonekto
● veldkompenso
6.4 Pluraj Alarmfunkcioj
La NC-sistemo de la maŝino havas la funkcion de mem-kontrolado kaj alarmo kaj aŭtomata protekto, kaj la ekstera kondiĉo havas la funkcion de alarmmontrado kaj aŭtomata protekto.
6. Malalt-tensia elektra sistemo
6. Malalt-tensia elektra sistemo
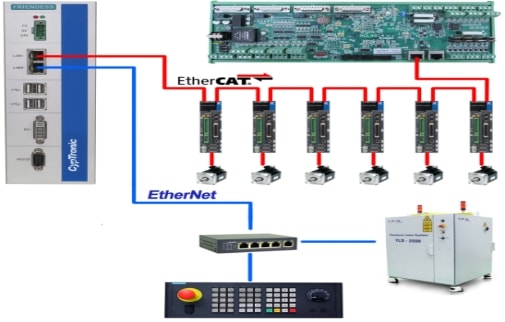
La malalt-tensia elektra sistemo troviĝas ene de la elektra kontrolkabineto, servante kiel interfaco por la tuta elektra kontrolsistemo. Ĉiuj komponantoj necesaj por la elektra kontrolsistemo, inkluzive de elektroprovizoj, relajsoj, ŝaltiloj, kontaktoroj kaj servomotoraj sistemoj, estas instalitaj ene de la elektra kontrolkabineto. La uzata motoro estas busmotoro, kiu reduktas la nombron de kablaj linioj.
Konekta diagramo
postulo pri akvo, elektro kaj gaso
Elektropostulo | rilataj datumoj | Notoj |
| Trifaza kvin-drata 380~400VAC/50Hz distribua skatolo | 380V±2%/50Hz | 1. Se tensiofluktuo superas 5%, tensiostabiligilo devus esti instalita. Trifaza kvin-drata elektrofonto de almenaŭ 45KVA estas rekomendinda. 2. La trifaza elektroprovizo devas konservi malekvilibron sub 2.5% (Noto: La tensio 400VAC/50Hz/380V±2%/50Hz ne devas sperti subitajn plialtiĝojn aŭ elektropaneojn, ĉar tio povus difekti la laseron). 3. La diametro de unuopa kablodrato ne estu malpli ol 10 kvadrataj uncoj. 4. La elektroprovizo devas esti efike terkonektita kun rezistanco ≤3Ω. 5. Tri ŝaltilaj interfacoj estas necesaj por la drataro de la tranĉmaŝino. |
bezono de malvarmiga akvo | rilataj datumoj | Notoj |
Malvarmiga akvo | Distilita akvo/Dejonigita akvo | 30L, konduktiveco malpli ol 10 μS |
Protekta gaspostulo | rilataj datumoj | Notoj |
oksigeno | Pureco: ≥99.6% Gasoj kun pureco sub 99.6% povas influi la tranĉan rendimenton kaj kvaliton. | Tranĉado de karbonŝtalo kaj diversaj ferplatoj per oksigen-helpata tranĉado atingas altkvalitajn kaj efikajn rezultojn. |
| Premo: 1 MPa Flukvanto ≥ 1 m³/min | ||
nitrogeno | Pureco: ≥99.99% Gasoj kun pureco sub 99.99% povas negative influi la tranĉefikecon kaj kvaliton. | Tranĉado de neoksidebla ŝtalo kaj galvanizitaj platoj estas farata per nitrogen-helpata tranĉado, atingante altkvalitajn rezultojn. |
Premo: 2.5 MPa Flukvanto: ≥2.5 m³/min | ||
| 1. Botelaj gasoj postulas la instaladon de premredukta valvo por la cilindro. 2. Oksigena (O2) premoredukta valvo: La alĝustigebla elira premintervalo estas de 0,4 MPa ĝis 1,2 MPa, kun premfluktuointervalo de 1%. 3. Valvo por redukti nitrogenan (N2) premon: La alĝustigebla elira premintervalo estas de 0,4 MPa ĝis 5 MPa, kun prema fluktuointervalo de 1%. | ||
aero | Labora premo ≥1.3 MPa | 1. Se aertranĉado estas necesa, la uzanto devas provizi kompresoron, fridigitan sekigilon, aerricevilon kaj kvar-ŝtupan filtradon (filtra precizeco 0,01 mikrometroj). 2. La gaso en la aero-al-lasera tranĉmaŝino devas esti libera de akvo kaj oleo, ĉar ĉi tiuj poluaĵoj povas kompromiti la tranĉkvaliton kaj redukti la vivdaŭron de diversaj lensoj. 3. La temperaturo de la kondensiĝpunkto ne devas superi 5 °C. 4. Oleenhavo ≤0.003 ppm, solidaj partikloj ≤0.01 μm |
Flukvanto ≥ 1.8 m³/min | ||
Instalaĵa medio | rilataj datumoj | Notoj |
temperaturo-postulo | 5~30° | La simpla lasero estu metita en apartan klimatizitan izolitejon. |
Humidecpostuloj | ||
Fundamentaj postuloj | ejnivelado Neniuj fortaj vibroj | 1. Kaze de fortaj vibroj, oni devus instali pliajn kontraŭvibrajn kanelojn. 2. La fundamento devas certigi sufiĉan fortikecon kaj ne devas permesi sedimentiĝon. 3. Instalu la fundamenton laŭ la desegnaĵoj pri fundamenta instalaĵo provizitaj de nia kompanio. |
| Noto: La ekipaĵa lokiga areo devas havi bonajn ventoladkondiĉojn, esti libera de polvo, korodo kaj elfluado. Kontrolo La ŝranko kaj lasero estas la kernaj komponantoj de la ekipaĵo, kaj eksponiĝo al aparatoj kiel arkveldado kaj malŝarĝaj maŝinmaŝinoj devus esti evitata. Elektromagneta interfero de la ekipaĵo devas esti evitata por malhelpi interrompon kun ĝia normala funkciado. | ||